Produktionsoptimering: Skab varige resultater i 2026

Produktionen kører. Ordrene kommer ind. Folk har travlt. Alligevel forsvinder tempoet i småstop, uklare overleveringer, manglende standarder og den samme fejl, der dukker op igen på et nyt skift. Det er den situation, mange står i lige nu. Ikke en fabrik i åbenlys krise, men en drift der aldrig helt rammer sit reelle potentiale.
Det er her, produktionsoptimering bliver interessant. Ikke som et projekt med flotte slides, men som et systematisk arbejde med flow, kvalitet, vedligehold, kommunikation og adgang til viden. De klassiske metoder virker stadig. Lean, Six Sigma og TPM er ikke blevet forældede. Det, der ofte mangler, er den digitale infrastruktur, som får metoderne til at leve i hverdagen på tværs af skift, linjer og lokationer.
Hvorfor produktionsoptimering er mere end bare besparelser
Mange reducerer produktionsoptimering til ét spørgsmål. Hvordan kan virksomheden producere billigere. Det er for snævert. Når arbejdet udføres ordentligt, handler optimering lige så meget om at skabe stabil drift, færre fejl, mere ro på gulvet og bedre beslutninger tæt på processen.
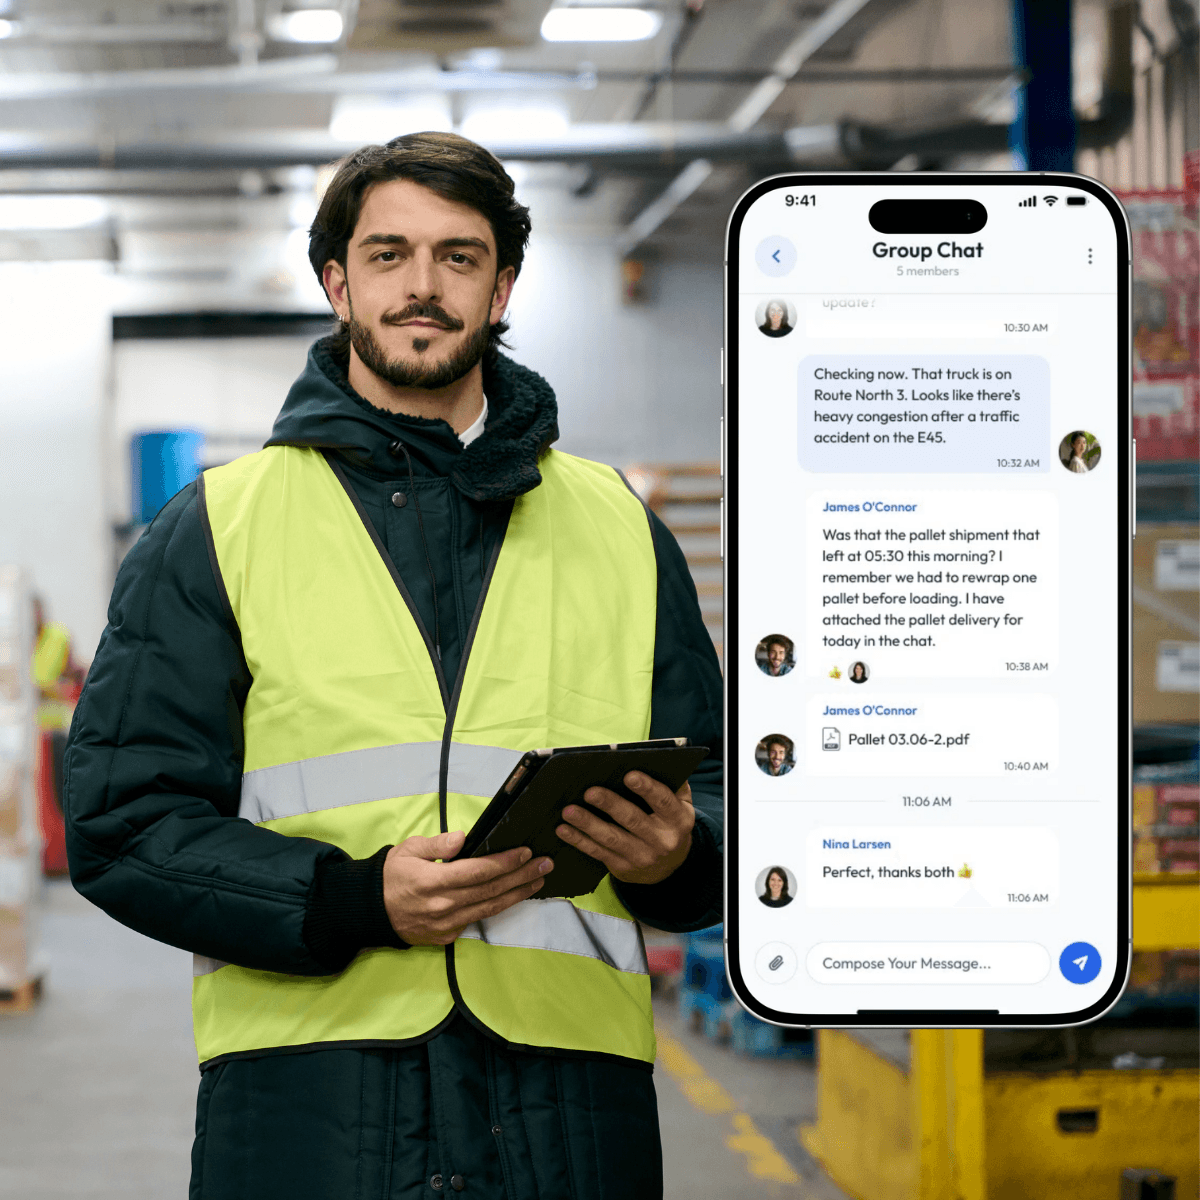
En linje med mange små afbrydelser ser ofte acceptabel ud udefra. Maskinerne kører. Folk er i gang. Men under overfladen ligger tabene i ventetid, omstillinger, genarbejde, jagt på information og den klassiske situation, hvor operatøren ved, hvad der bør gøres, men ikke har samme version af instruktionen som teknikeren eller planlæggeren. Det er ikke bare et procesproblem. Det er et kommunikationsproblem.
Produktionen fejler ofte i overleveringen
De fleste fabrikker har allerede kendte metoder på hylden. De har tavlemøder, SOP'er, forbedringsskemaer og måske en Lean-tavle i hallen. Alligevel mister initiativer fart, fordi viden ligger spredt. Noget ligger i Excel. Noget ligger i mapper. Noget findes kun hos bestemte nøglepersoner. Noget bliver nævnt på et morgenmøde og er væk igen efter frokost.
Selv den bedste forbedringsplan dør hurtigt, hvis medarbejderne ikke kan finde den nyeste standard eller se, hvorfor ændringen blev lavet.
Derfor er moderne produktionsoptimering ikke kun et spørgsmål om maskiner, layout og kapacitet. Det er også et spørgsmål om, hvordan virksomheden organiserer sin fælles viden og daglige kommunikation. En fælles digital base gør forskellen mellem et initiativ, der bliver lokalt, og en forbedring, der bliver standard.
For virksomheder, der arbejder med produktion og digital sammenhæng, er pointen enkel. Hvis forbedringer skal holde, skal de være lette at finde, lette at forstå og lette at bruge i drift.
Det rigtige mål er et mere robust flow
Når produktionsledere lykkes med optimering, sker der typisk tre ting samtidig:
Flowet bliver mere stabilt. Der opstår færre uforudsete stop og færre manuelle nødløsninger.
Kvaliteten bliver lettere at styre. Afvigelser opdages tidligere, og reaktionerne bliver mere ensartede.
Arbejdet bliver mindre afhængigt af enkeltpersoner. Viden flytter fra hoveder og papirbunker til fælles praksis.
Det er også derfor, rene spareprojekter så ofte skuffer. Hvis virksomheden kun jager lavere omkostninger, presser den ofte tempoet op uden at løse årsagerne til tabene. Resultatet bliver mere brandslukning, ikke bedre drift.
Sådan finder du skjult spild i produktionen
Spild gemmer sig sjældent i de store, dramatiske hændelser. Det ligger i de gentagelser, som alle er blevet vant til. En palle der skal flyttes to gange. En operatør der venter på frigivelse. En kvalitetsafvigelse der sendes videre, fordi næste led “plejer” at opdage den. Derfor skal jagten på spild begynde ude i processen og ikke i et mødelokale.
Gå derud hvor arbejdet sker
En god Gemba walk er ikke en rundtur med hurtige meninger. Den er en disciplineret observation. Lederen eller forbedringsteamet følger materialet, ser bevægelserne, noterer afbrydelser og spørger ind til det, medarbejderne faktisk oplever.
Spørgsmålene skal være konkrete:
Hvor venter arbejdet typisk. Mellem hvilke trin opstår kø, og hvad udløser den.
Hvad tvinger folk til at improvisere. Mangler der værktøj, materialer, instruktioner eller beslutninger.
Hvor opstår genarbejde. Ikke kun fejl der kasseres, men også alt det der rettes, tilpasses eller kontrolleres en ekstra gang.
Hvad skifter mellem holdene. Hvis processen kører forskelligt fra morgen til aften, er standarden sandsynligvis uklar eller ikke forankret.
Det afgørende er at observere uden straks at foreslå løsninger. Mange overser spild, fordi de går for hurtigt til forbedringsværktøjerne. Først skal problemet ses i sin rigtige sammenhæng.
Praktisk regel: Følg én ordre, én batch eller én enhed hele vejen igennem. Det afslører ofte mere end en times generel snak om “udfordringer i produktionen”.
Bygning, logistik og vedligehold spiller også en større rolle, end mange indrømmer. Dårlige adgangsveje, uklare materialeflow og manglende struktur omkring serviceopgaver skaber skjult tab hver dag. Derfor kan det være nyttigt at se på, hvordan andre arbejder med strategisk ejendomsdrift og vedligehold som en del af den samlede driftstænkning.
Se efter mønstre, ikke enkelthændelser
Én dårlig dag er ikke nødvendigvis et problem. Et gentaget mønster er. Derfor skal observationer kobles med enkle driftsdata, skiftets erfaringer og konkrete hændelser fra hverdagen. Ikke for at lave tunge analyser fra start, men for at skelne mellem støj og reelle forbedringsmuligheder.
En praktisk tilgang er at arbejde med tre kategorier på gulvet:
Fokusområde | Hvad der typisk ses | Hvad det ofte peger på |
|---|---|---|
Materialeflow | Unødig transport, mellemoplag, søgen efter komponenter | Layoutproblem eller svag planlægning |
Procesflow | Ventetid, omstillinger, uklare frigivelser | Manglende standard eller dårlig koordinering |
Informationsflow | Forskellige instruktioner, mundtlige særregler, forsinkede beskeder | Svag vidensdeling og uklar kommunikation |
Den simple øvelse virker, fordi den gør problemer synlige uden at drukne teamet i teori. Operatører, teknikere og ledere kan hurtigt se, hvor de taber tid, og hvorfor det sker.
Det, der ikke virker, er at gennemføre én workshop, udfylde et skema over spildtyper og tro, at man nu har forstået processen. Spild findes i arbejde, ikke i PowerPoint.
Vælg den rigtige metode og de rette værktøjer
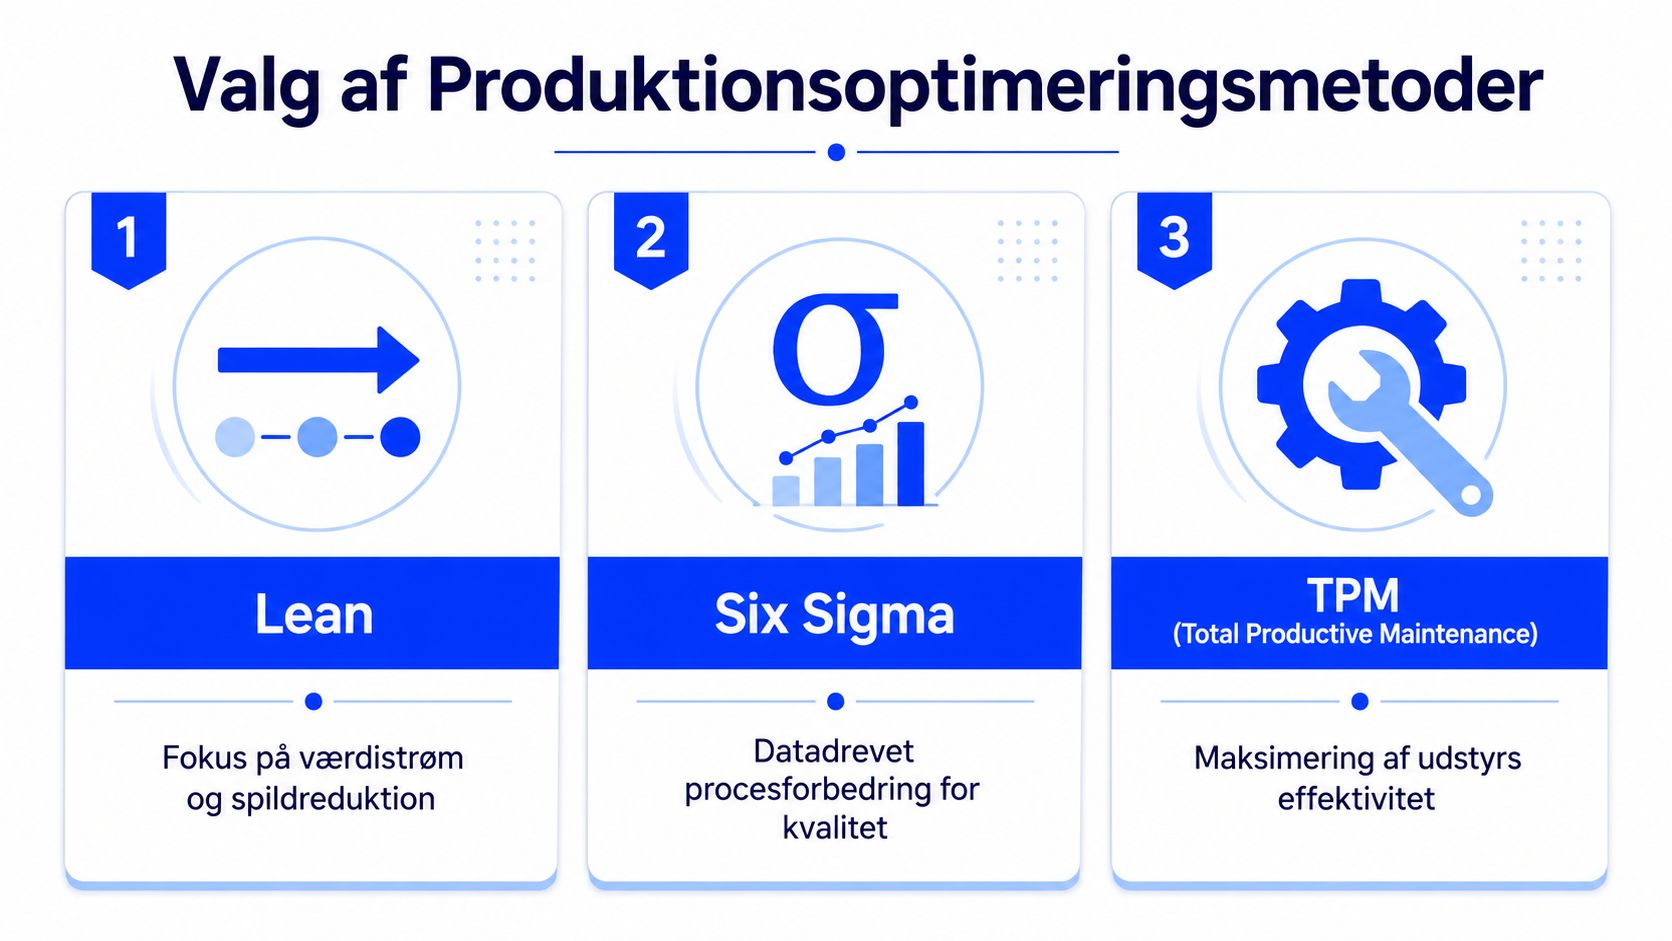
Når problemerne er synlige, opstår det næste klassiske fejltrin. Virksomheden vælger en metode, fordi den er populær, ikke fordi den passer til opgaven. Lean, Six Sigma og TPM løser ikke det samme. De kan kombineres, men de bør ikke blandes sammen uden retning.
Før sammenligningen giver det mening at se metoderne i et enkelt overblik.
Hvornår Lean giver mest mening
Lean er det stærkeste valg, når virksomheden kæmper med flow, unødige trin, lange gennemløb eller en produktion, hvor materialer og information bevæger sig dårligere end de burde. Lean virker godt, når alle kan se problemet, men ingen har fået ryddet systematisk op i processen.
Lean passer særligt godt, hvis hverdagen ser sådan ud:
Mange små afbrydelser skaber uro gennem hele værdistrømmen.
Omstillinger tager for lang tid, fordi værktøj, instruktioner eller ansvar ikke er afklaret.
Overblik mangler i driften, og folk bruger tid på at lede efter det næste rigtige trin.
Lean virker dårligere, når ledelsen tror, at metoden blot er synonym med besparelser eller højere tempo. Uden standardarbejde og synlig opfølgning ender Lean hurtigt som tavler uden effekt.
Hvornår Six Sigma eller TPM er det bedre valg
Six Sigma er relevant, når hovedproblemet er variation. Hvis samme proces giver forskellige resultater, og virksomheden kæmper med fejl, afvigelser eller ustabil kvalitet, er det nødvendigt med mere disciplineret årsagsanalyse. Her er det ikke nok at rydde op i flowet. Processen skal gøres mere ensartet.
TPM giver mening, når udstyret er en væsentlig kilde til tab. Det gælder især, når produktionen er afhængig af få kritiske maskiner, eller når teknik og drift arbejder for langt fra hinanden. TPM skaber fælles ansvar for udstyrets tilstand og gør vedligehold til en del af den daglige drift, ikke kun en reaktion på nedbrud.
En praktisk tommelfingerregel:
Metode | Brug den når | Undgå at starte her hvis |
|---|---|---|
Lean | Flowet halter, og spild er synligt i processen | Problemet primært er teknisk variation |
Six Sigma | Fejl og afvigelser kræver systematisk analyse | Teamet mangler basal standardisering |
TPM | Udstyrstab og stop dominerer hverdagen | Maskinerne ikke er den centrale flaskehals |
Hvorfor værktøjerne skal samles ét sted
Metoden er kun halvdelen af arbejdet. Den anden halvdel er det system, der holder forbedringen i live. Mange virksomheder mister momentum, fordi SOP'er, handlingsplaner, vedligeholdsrutiner, tavlereferater og forbedringsforslag ligger i hver sin mappe eller applikation.
Her fejler ellers gode initiativer. Ikke fordi teamet valgte forkert metode, men fordi organisationen ikke havde ét sted, hvor den fælles praksis kunne bo. Det er også grunden til, at arbejdet med procesautomatisering i praksis bør kobles til kommunikation og dokumentation fra starten. Automatisering uden fælles styring skaber blot hurtigere forvirring.
Når den nyeste arbejdsinstruktion, beslutningen fra sidste forbedringsmøde og træningsmaterialet ikke findes samme sted, bliver afvigelser næsten uundgåelige.
Det, der virker, er et samlet digitalt omdrejningspunkt. Ikke som ekstra administration, men som den platform hvor forbedringer bliver oversat til daglig praksis.
Fra plan til handling med et klart roadmap
Det meste går galt i overgangen mellem idé og drift. Teamet er enige om potentialet, men hverdagen vælter hurtigt ind. Derfor skal roadmap'et være simpelt nok til at overleve kontakt med virkeligheden. Den mest holdbare model starter med et lille pilotområde, en tydelig ejer og en rytme for opfølgning.
Start med en afgrænset pilot
En pakkestation er et godt eksempel. Ikke fordi området er særligt glamourøst, men fordi problemerne ofte er lette at se. Materialer mangler. Mærkning varierer. Omstilling sker forskelligt fra medarbejder til medarbejder. Kvalitetskontrol ligger for sent. Her kan teamet afprøve forbedringer uden at lamme resten af fabrikken.
Et brugbart roadmap for pilotområdet kan se sådan ud:
Afgræns problemet tydeligt. Vælg ét område, én proces eller én tilbagevendende friktion.
Sæt et tværfagligt team. Operatør, teamleder, tekniker og gerne en planlægnings- eller kvalitetsrepræsentant.
Dokumentér den nuværende praksis. Ikke den ønskede proces, men den faktiske.
Beslut få ændringer ad gangen. For mange greb samtidigt gør det umuligt at se, hvad der virker.
Følg op i fast kadence. Korte møder med klare ansvarspunkter slår lange statusmøder.
Det, der ikke virker, er det klassiske storprojekt, hvor hele fabrikken skal løftes på én gang. Så bliver roadmap'et hurtigt et styringsdokument for ledelsen i stedet for et arbejdsredskab for dem, der skal bruge det.
Gør fremdriften synlig for alle
Når pilotprojektet er i gang, skal kommunikationen være konkret. Medarbejdere accepterer sjældent ændringer, bare fordi ledelsen har besluttet dem. De accepterer dem, når de kan se formålet, følge fremdriften og forstå, hvad der forventes af dem.
Et digitalt projektrum er nyttigt her, fordi det samler beslutninger, opgaver, opdateringer og instruktioner i samme arbejdsflade. Det reducerer den klassiske usikkerhed om, hvor den gældende version ligger, og hvem der sidst ændrede hvad.
Når ændringer skal slå igennem på gulvet, hjælper det også at tænke i de fysiske rammer omkring arbejdet. Lys, udsyn og koncentration påvirker fejlrisiko, oplæring og den generelle ro i arbejdsmiljøet. For kontor- og planlægningsområder tæt på produktionen kan det være relevant at se på, hvordan man kan optimere dit kontors dagslys som del af den samlede arbejdsplads.
Fjern modstand ved at gøre ændringen konkret
Modstand handler sjældent om dovenskab. Den handler ofte om uklarhed, dårlig timing eller tidligere projekter, der løb ud i sandet. Derfor skal ledelsen ikke bare kommunikere mere. Den skal kommunikere bedre.
Det gør en mærkbar forskel at være tydelig om tre ting:
Hvad ændres fra i dag. Ikke på strategisk niveau, men helt konkret i arbejdsgangen.
Hvem støtter medarbejderne undervejs. Der skal være navngivne personer, ikke diffuse projektgrupper.
Hvornår noget evalueres igen. Midlertidige løsninger skal ikke opleves som skjulte permanente krav.
Fejr små driftsmæssige gennembrud hurtigt. Når et team ser, at deres ændring faktisk bliver anerkendt og fastholdt, vokser ejerskabet langt hurtigere.
Det er også her, mange undervurderer betydningen af synlig ledelse. Hvis forbedringsarbejdet kun lever i slides og ugemail, dør det i skiftets første travle uge. Hvis teamlederen bruger materialet aktivt i den daglige opfølgning, begynder ændringen at ligne normal drift.
Mål jeres succes med de rigtige KPI'er
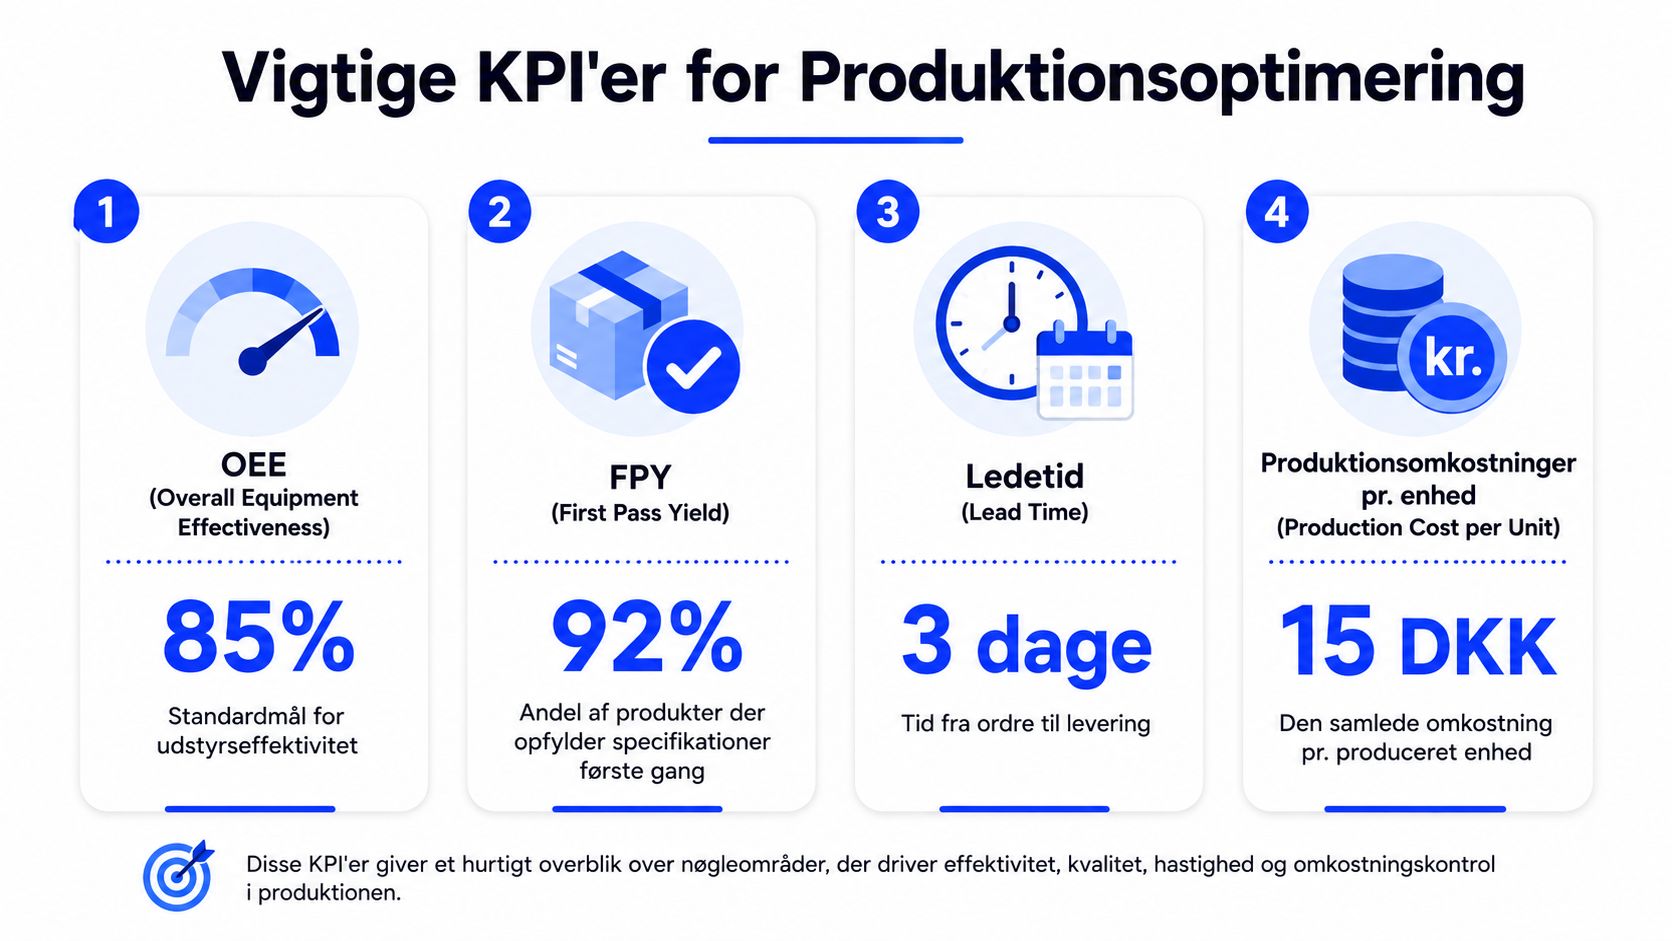
Hvis en virksomhed kun måler på output, får den et forvrænget billede af sin produktion. Høj aktivitet kan sagtens dække over dårlig kvalitet, ustabil drift og voksende genarbejde. KPI'er skal derfor vælges, så de viser både tempo, kvalitet og stabilitet i processen.
Det visuelle overblik hjælper, men tallene skal altid kobles til handling i den lokale drift.
Mål det der styrer adfærden
OEE er nyttigt, fordi det samler en stor del af udstyrsperspektivet i ét nøgletal. I researchmaterialet beskrives OEE som et mål for maskinens eller anlæggets udnyttelsesgrad og dermed, hvor effektiv produktionen er. Det bruges for hele produktionen, for linjer eller for enkelte anlæg, som beskrevet hos VS Automatic om produktionsoptimering og OEE.
Men OEE kan ikke stå alene. En linje kan se fornuftig ud på udstyrseffektivitet og samtidig sende fejl videre eller skabe kø efter næste procestrin. Derfor bør KPI-sættet også omfatte forhold som cyklustid, First Pass Yield, ledetid og omkostning pr. produceret enhed, beskrevet kvalitativt og forstået i lokal kontekst.
En god praksis er at spørge: Hvis denne KPI forbedres, vil gulvet så arbejde klogere eller bare hurtigere. Hvis svaret er hurtigere, er målet sandsynligvis for snævert.
Gør KPI'er operationelle
KPI'er virker først, når dem tæt på processen kan reagere på dem. Det kræver enkel præsentation og hurtig adgang. En rapport, der lander længe efter skiftet, hjælper ikke operatøren, teamlederen eller teknikeren.
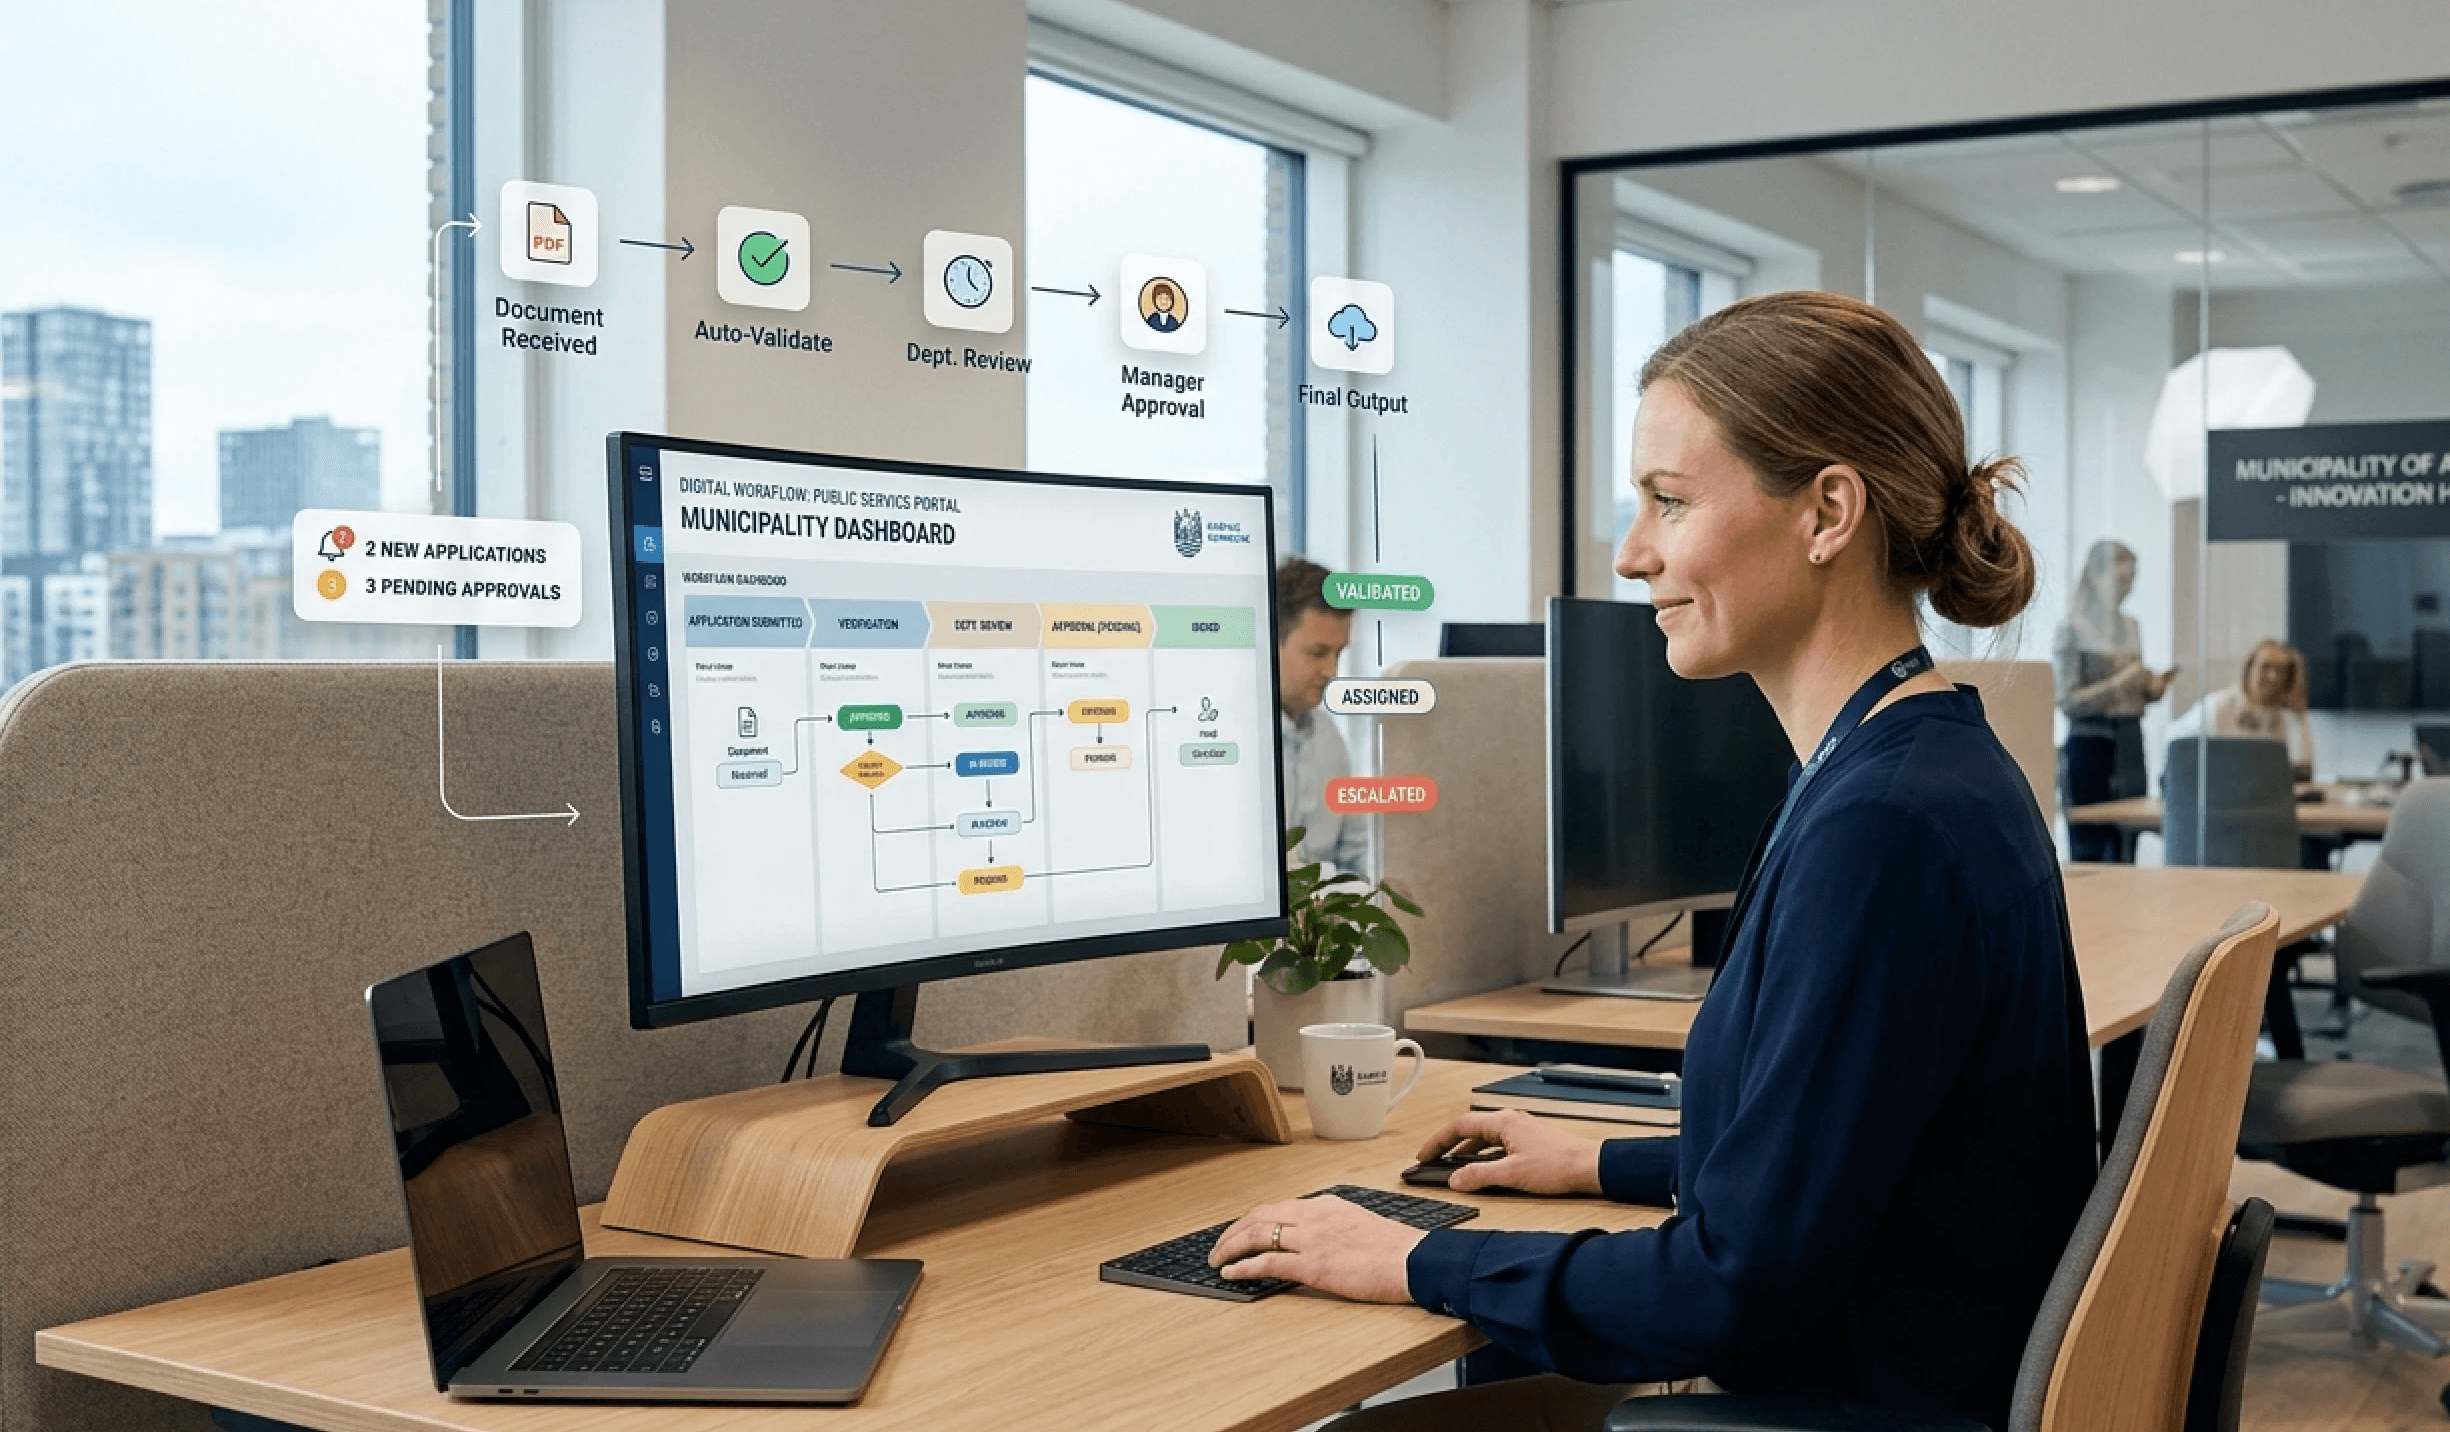
Derfor fungerer digitale infoskærme i mange miljøer bedre end traditionelle månedsrapporter. De skaber et fælles billede af driften her og nu og gør afvigelser synlige, mens de stadig kan håndteres.
Overvej denne struktur:
KPI-type | Hvem bruger den | Hvad den skal udløse |
|---|---|---|
Daglige driftsmål | Operatører og teamledere | Hurtig reaktion på afvigelser |
Ugeopfølgning | Produktionsledelse og supportfunktioner | Prioritering af forbedringer |
Ledelsesoverblik | Fabrikschef og tværgående ledelse | Ressourcebeslutninger og retning |
Brug også de kvalitative signaler
Rå tal fortæller ikke alt. Kommentarer fra medarbejdere, beskrivelser af tilbagevendende irritationer og forslag fra skiftmøder rummer ofte årsagerne bag afvigelserne. Hvis mange skriver, at samme maskine er svær at omstille, eller at samme instruktion misforstås, er det et stærkt signal, selv uden en avanceret analysemodel.
Her kan AI være nyttig. Ikke som erstatning for ledelse, men som hjælp til at sortere mønstre i mange tilbagemeldinger, gruppere temaer og pege på gentagne problemer. Det kræver dog, at input ligger samlet digitalt og ikke er spredt i mails, papirnoter og lokale filer.
De bedste KPI-systemer kombinerer synlige driftstal med medarbejdernes egne observationer. Først dér bliver målingen brugbar som styring.
Sådan forankrer I forbedringerne i kulturen
Den virkelige test kommer efter pilotprojektet. Ikke når forbedringen lanceres, men når den skal overleve ferie, travlhed, medarbejderskifte og nye prioriteter. Hvis ændringen kun sidder i projektgruppen, forsvinder den. Hvis den bliver en del af standarden, kulturen og den fælles viden, bliver den ved.
Det langsigtede arbejde kan tænkes som en kæde af få, faste trin.

Standardisering er det der gør forbedringer holdbare
Mange taler om kultur, men springer standardiseringen over. Det er en fejl. En forbedring bliver først reel, når den er omsat til en tydelig arbejdsinstruktion, en kendt rutine og en forventet praksis på tværs af hold.
Det betyder ikke stiv bureaukrati. Det betyder, at virksomheden beslutter, hvad den nye bedste kendte metode er, og gør den let tilgængelig. Hvis Team A finder en smartere måde at omstille på, skal Team B og C ikke opfinde den igen.
Tre elementer gør arbejdet stærkere:
Et opdateret bibliotek af arbejdsinstruktioner som folk faktisk kan finde.
Træningsmateriale tæt på opgaven i form af korte guider, visuelle trin eller video.
Klare ejere af standarderne så dokumenter ikke driver uden ansvar.
Videndeling skal være en del af driften
Forankring sker ikke gennem kampagner. Den sker gennem gentagelse og adgang. Når forbedringsforslag, SOP'er, fejllæring og lokale løsninger ligger samlet i en søgbar vidensbase, bliver det langt lettere at løfte organisationen samlet.
Det er også her, ledelsen bør arbejde bevidst med forandring som disciplin. Gode ændringer glider ikke automatisk ind i hverdagen. De skal støttes, følges op og gøres meningsfulde. Arbejdet med change management og forandringsmodeller er derfor tæt knyttet til varig produktionsoptimering, selv om mange fejlagtigt behandler det som et HR-spor.
En sund forbedringskultur kan ofte kendes på disse tegn:
Medarbejdere deler problemer tidligt, fordi de forventer handling frem for skyldplacering.
Nye løsninger dokumenteres hurtigt, så læring ikke bliver lokal og midlertidig.
Ledelsen følger op konsekvent, også når presset stiger andre steder i organisationen.
AI gør kun en forskel når grundlaget er på plads
AI kan styrke vidensdeling markant. En intelligent søgefunktion kan hjælpe medarbejdere med at finde instruktioner, tidligere løsninger og relevant kontekst hurtigere end traditionel mappestruktur. Men teknologien redder ikke rod. Hvis indholdet er gammelt, modstridende eller spredt, vil søgningen blot finde kaos hurtigere.
Derfor er den bedste investering ofte ikke endnu et isoleret forbedringsværktøj, men et stærkt system for fælles viden. Når virksomheden bygger den base ordentligt, bliver AI et praktisk lag ovenpå. Ikke et smart lag uden substans.
Det er sådan forbedringer holder. Ikke fordi organisationen taler mere om læring, men fordi den gør læring til en konkret del af arbejdet hver dag.
Hvis arbejdet med produktionsoptimering skal holde på tværs af skift, lokationer og faggrupper, kræver det mere end metodevalg. Det kræver et sted, hvor kommunikation, SOP'er, forbedringsinitiativer, infoskærme og søgbar viden hænger sammen. Colibo er udviklet til netop den type komplekse organisationer og kan samle intern kommunikation, videndeling og AI-understøttet adgang til driftsnær viden i én platform.